
Por: Selene Mandujano
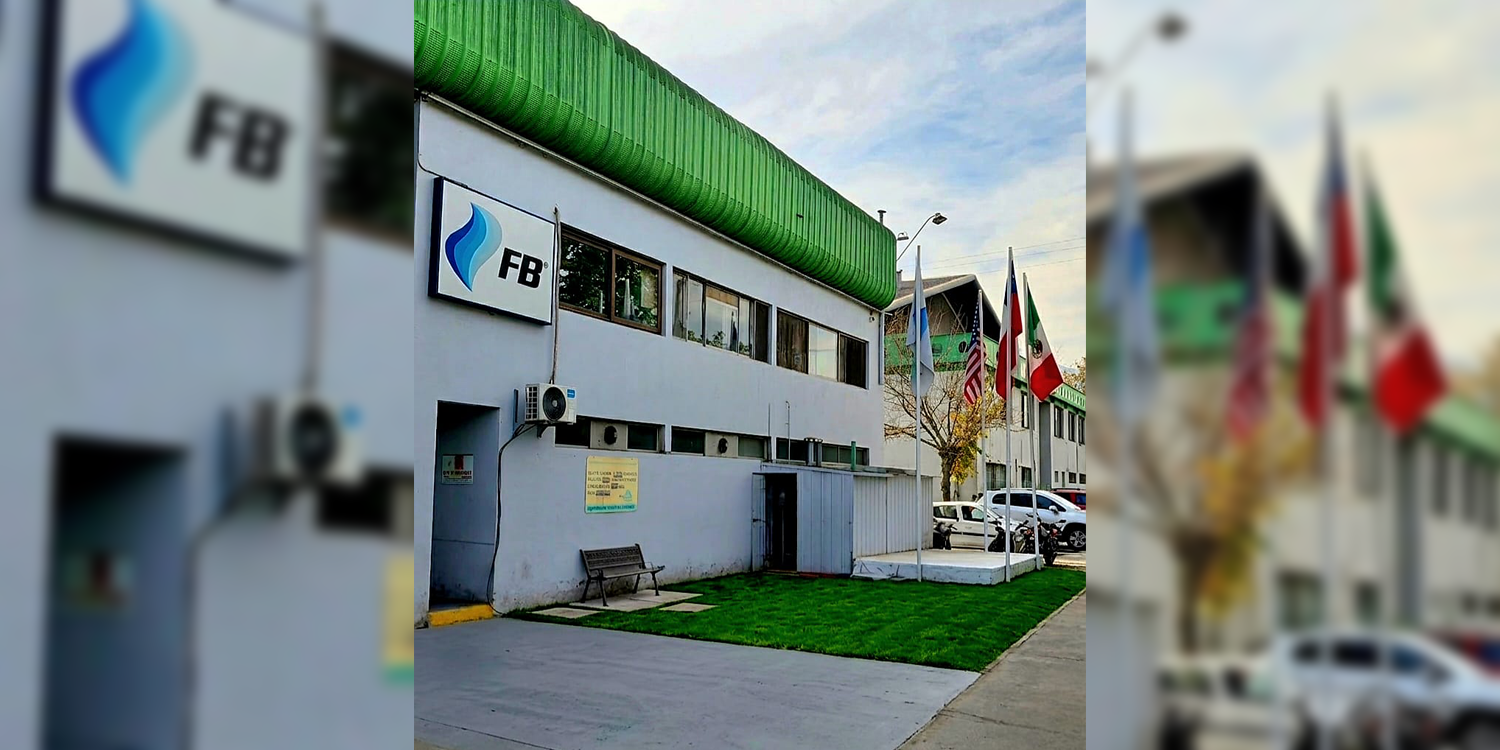
Desde Quilicura, en la Región Metropolitana de Chile, FB LATAM fortalece una operación industrial que integra fabricación de componentes, ensamble, ingeniería, personalización, pruebas y control de calidad. Una transformación en la que estandarización, participación del equipo y mejora de procesos han permitido reducir tiempos de entrega y ampliar la capacidad de respuesta a distintos proyectos y mercados de Latinoamérica.
Una manejadora de aire estándar puede salir hoy de la planta de FB LATAM en Chile en aproximadamente cuatro semanas. Hace algunos meses, el proceso requería prácticamente el doble de tiempo.
Detrás de esa reducción no existe una sola máquina ni una única modificación. Hay cambios en la distribución de la planta, procesos más ordenados, estandarización, controles de calidad en distintas etapas y una participación más activa de quienes trabajan diariamente en la fabricación.
En Quilicura, en la Región Metropolitana de Chile, FB LATAM desarrolla soluciones para refrigeración industrial y comercial, manejo de aire y distintas aplicaciones relacionadas con la cadena de frío. Su alcance rebasa el mercado chileno y forma parte de una estrategia regional que complementa las capacidades de la compañía en México para atender otros mercados latinoamericanos.
Durante un recorrido por sus instalaciones, Mundo HVAC&R conoció cómo se articulan las diferentes etapas de una operación que combina procesos estandarizados con la posibilidad de configurar soluciones de acuerdo con los requerimientos de cada proyecto.
Desde la transformación de materia prima hasta las pruebas finales de una manejadora de aire, el recorrido permite observar una idea que atraviesa buena parte de la operación: ganar velocidad sin perder flexibilidad ni control sobre la calidad.
Del aluminio al componente
Antes de que una manejadora llegue al área de ensamble, parte de sus componentes comienza a tomar forma dentro de la propia planta.
En el área de serpentines, bobinas de aluminio alimentan las máquinas encargadas de producir las aletas utilizadas para la transferencia de calor en intercambiadores, serpentines, condensadores y evaporadores.
Rodrigo Silva, supervisor de Producción y del área de serpentines, explica que el proceso transforma la materia prima mediante diferentes etapas de conformado hasta obtener las geometrías necesarias para el posterior paso de los tubos.
La operación cuenta con dos equipos capaces de generar distintas geometrías de aleta. En ellos, la bobina ingresa a un proceso de estampado que permite realizar el preformado, embutido y formación requeridos para el componente. El corte se lleva a cabo mediante cizallamiento, sin desprendimiento de viruta.
Aunque se trata de un proceso altamente mecanizado, Silva destaca un elemento indispensable: el conocimiento de quienes operan las máquinas. La experiencia permite mantener precisión y repetibilidad en piezas que posteriormente formarán parte de los intercambiadores de calor.
El área también refleja otro de los cambios que atraviesa la planta: una mayor organización e identificación de procesos, acompañada de prácticas de mejora continua y mantenimiento que buscan incrementar la eficiencia de la operación.
Donde comienza una manejadora
En otra sección de la planta comienza a construirse físicamente la envolvente de las unidades manejadoras de aire.
Los paneles se cortan en espesores de 25 o 45 milímetros y pueden incorporar distintos acabados, entre ellos galvanizado, pintado o acero inoxidable. Las dimensiones dependen de la configuración del equipo: pueden responder a unidades estandarizadas o modificarse cuando las condiciones del proyecto exigen medidas especiales, por ejemplo, para ingresar o instalarse en espacios reducidos.
Paralelamente se preparan los perfiles que darán estructura al equipo.
Jaime Rosero Paz lleva tres años trabajando como operario en FB LATAM y participa precisamente en la preparación de perfiles de aluminio y paneles. Parte de su labor consiste en revisar detalles que podrían parecer menores, pero que repercuten directamente en el acabado final.
“Estamos muy pendientes de los bordes, de que estén acordes con la calidad del producto, así como el cliente lo está exigiendo”, explica.
Cada panel se identifica por orden de trabajo, lote y dimensiones antes de continuar hacia su preparación. Dependiendo de la función que tendrá dentro del equipo, se incorporan elementos para puertas, paredes, mirillas, bisagras, manillas, tomas de presión u otros requerimientos.
Posteriormente, paneles y perfiles se acoplan para formar el chasis: el esqueleto sobre el que comenzarán a integrarse los distintos componentes de la manejadora.
Lo que hasta ese momento son piezas individuales empieza entonces a convertirse en un equipo.
FB LATAM ha reducido alrededor de 50 % el tiempo de entrega de sus manejadoras de aire desde su operación en Chile.
Estandarizar el proceso, no la solución
Xavier Flores, del área de Ingeniería de FB LATAM, acompaña parte del recorrido y explica una de las características centrales de esta operación: aunque el proceso mantiene una base estandarizada, la configuración final puede responder a requerimientos muy diferentes.
Las manejadoras se construyen a partir de módulos previamente definidos para incorporar serpentines, calefactores, ventiladores y otros componentes. La modularidad permite repetir procesos, facilitar el ensamble y optimizar incluso las dimensiones necesarias para transportar los equipos.
Sin embargo, el producto terminado no necesariamente será igual al anterior.
Filtros, ventiladores, accesorios, serpentines, sistemas de control, dampers y otros elementos pueden variar de acuerdo con las especificaciones de cada orden. También las dimensiones pueden modificarse cuando las condiciones del proyecto así lo requieren.
La lógica consiste en estandarizar aquello que puede repetirse para conservar la capacidad de personalizar aquello que el proyecto exige.
Una vez armado el chasis, comienza la integración de interiores. Se incorporan bandejas, serpentines y ventiladores, y posteriormente los componentes eléctricos y de control. Algunas configuraciones pueden incluir, por ejemplo, doble serpentín para trabajar tanto en frío como en calor, además de sistemas para variar la velocidad del motor.
La manufactura modular se convierte así en una plataforma para la flexibilidad.
Esta capacidad adquiere especial importancia cuando los equipos deben responder a aplicaciones diversas como retail, laboratorios, hospitales u otros proyectos con condiciones particulares de operación.
Antes de salir de la línea
Con los componentes instalados comienza una etapa que Christopher Pellión conoce bien.
Lleva diez años trabajando en FB LATAM y participa en el área de manejadoras de aire, principalmente en el armado de chasis, aunque su experiencia lo lleva a intervenir en diferentes momentos del proceso.
En terminación, el equipo verifica que cada elemento se encuentre donde corresponde. Se revisan filtros, serpentines y componentes eléctricos; también se comprueba la presión cuando la configuración del serpentín lo requiere.
Después vienen las pruebas.
“Tenemos que probar los equipos y el ventilador, que funcione de la manera correcta y que llegue al flujo que necesita el equipo”, explica Pellión.
Ese flujo se evalúa en metros cúbicos por hora. También se revisa el sellado de los diferentes elementos para evitar fugas y mantener la estanqueidad requerida.
Una vez completada la integración, la unidad pasa por las pruebas y conexiones eléctricas correspondientes. Solo después de aprobar esta etapa puede avanzar hacia embalaje y posteriormente al almacén para su entrega.
Pero antes existe todavía otra revisión.
Mario Alarcón trabaja en Control de Calidad. Su función consiste en contrastar el equipo terminado con aquello que establece la orden de trabajo.
Filtros, serpentines, tomas de presión, ventiladores, motores y demás componentes deben corresponder con los planos y especificaciones definidas para cada unidad.
El proceso incorpora además una hoja de vida que acompaña al producto durante su paso por los diferentes sectores. Cada colaborador registra su intervención, generando una trazabilidad interna de las etapas por las que atraviesa el equipo.
“A mí me entregan una OT, que se llama orden de trabajo, en la cual tengo que verificar los filtros, el serpentín, las tomas de presión y que todo vaya como corresponde”, explica.
Para Alarcón, la parte técnica también tiene una dimensión personal: “Cuando termino todo mi proceso me siento muy satisfecho con mi labor, porque estamos entregando calidad”.
“No hago, no acepto y no envío defectos”: el principio que guía el control de calidad a lo largo del proceso productivo.
La calidad empieza antes de Control de Calidad
Aunque existe un área encargada específicamente de verificar el producto terminado, la filosofía que se busca mantener en la planta es que la calidad no dependa exclusivamente de esa última inspección.
Xavier Flores resume uno de los principios que los operadores han incorporado a su trabajo cotidiano: “No hago, no acepto y no envío defectos”.
La idea implica revisar aquello que se recibe de la etapa anterior, asumir responsabilidad sobre el propio trabajo y evitar que una desviación continúe avanzando dentro del proceso.
Esto convierte cada estación en una primera barrera de control.
Pero Flores destaca otro componente de la transformación: parte de las mejoras implementadas recientemente han surgido de los propios operadores.
“Ellos han generado muchas ideas de mejora para poder ordenar cada vez mejor esta zona y eso ha permitido que la hagan suya”, explica.
Los cambios en la organización de las áreas han propiciado que los equipos se involucren en la manera en que trabajan, sean más críticos con aquello que reciben y también más exigentes con el resultado que entregan a la siguiente etapa.
La transformación, por tanto, no se limita al layout o a la incorporación de procedimientos. Busca desarrollar una cultura en la que quienes trabajan directamente con el producto participen también en la mejora de los procesos.
La experiencia de Jaime, Christopher y Mario permite observar cómo esa filosofía se traduce en actividades concretas: revisar un borde, comprobar la presión, verificar un filtro, evaluar el flujo de aire o contrastar un componente con la orden de trabajo.
Pequeñas verificaciones que, sumadas, buscan evitar que un problema llegue hasta el final de la línea.
La planta de Quilicura combina procesos estandarizados con configuraciones a la medida para atender distintos proyectos y aplicaciones.
Reducir los tiempos a la mitad
La reorganización de la operación ya muestra resultados medibles.
De acuerdo con la información compartida por Xavier Flores durante el recorrido, FB LATAM ha conseguido reducir alrededor de 50 % el tiempo normal de entrega de sus manejadoras de aire.
Actualmente, un equipo especial puede entregarse en promedio en aproximadamente seis semanas, mientras que una unidad estándar se encuentra alrededor de cuatro. La siguiente meta es llevar este último periodo hacia tres semanas o incluso menos.
El resultado no depende únicamente de acelerar el ensamble.
Uno de los mayores esfuerzos se ha concentrado en mejorar el flujo de materiales y mantener determinados inventarios en proceso que permitan responder con mayor rapidez cuando ingresa una orden.
Esto introduce, a su vez, una exigencia: los componentes disponibles deben encontrarse desde el principio en condiciones adecuadas para continuar su fabricación. Un error detectado tardíamente puede convertirse en retrabajo y eliminar buena parte del tiempo que se pretendía ganar.
La organización física de la planta también forma parte de este cambio.
Espacios que anteriormente tenían una función predominantemente de almacenamiento han sido incorporados a manufactura, mientras que los procesos avanzan hacia una disposición más lineal y visual. Identificaciones y controles permiten conocer con mayor facilidad dónde se encuentra un producto y por qué etapa está pasando.
Así, reducir el tiempo de entrega deja de ser simplemente una cuestión de fabricar más rápido. Depende de coordinar materiales, personas, inventarios, calidad y capacidad productiva.
De Chile hacia la región
La capacidad desarrollada en Quilicura adquiere otra dimensión cuando se observa el alcance de la operación.
La planta atiende el mercado chileno, pero también participa en proyectos destinados a otros países de Latinoamérica, complementando las capacidades de FB LATAM en México y trabajando con integradores y distribuidores para responder a las necesidades de diferentes mercados.
Contar con manufactura dentro de la región permite acortar distancias entre las necesidades del cliente, la ingeniería y la fabricación, además de conservar la posibilidad de adaptar los productos a requerimientos específicos.
En un escenario marcado durante los últimos años por interrupciones logísticas y dificultades en las cadenas internacionales de suministro, esa cercanía adquiere un valor adicional.
Pero estar cerca no basta.
La ventaja aparece cuando la proximidad se acompaña de capacidad para fabricar con calidad, responder con flexibilidad y cumplir tiempos competitivos. Precisamente ahí adquieren sentido los cambios que actualmente atraviesa la operación chilena.
FB LATAM continúa ampliando líneas de producción e incorporando equipamiento con el objetivo de aumentar su capacidad y acompañar el crecimiento de la compañía en la región.
Una capacidad que mira hacia la cadena de frío
La estrategia de crecimiento también comienza a vincularse con sectores particularmente relevantes para Chile.
El pasado 1 de septiembre, FB LATAM y la Federación de Productores de Frutas de Chile (Fedefruta) formalizaron una alianza de cooperación orientada a fortalecer la cadena de frío de la industria frutícola mediante transferencia de tecnología y experiencia especializada en refrigeración.
El acuerdo contempla acercar nuevas soluciones a los productores, generar espacios de capacitación y asesoría técnica y promover mejores prácticas relacionadas con eficiencia energética, seguridad y tecnologías de menor impacto ambiental.
La colaboración resulta especialmente significativa para un sector cuya competitividad depende, entre muchos otros factores, de conservar las condiciones del producto durante almacenamiento, procesamiento y distribución.
Para FB LATAM, la iniciativa permite conectar su capacidad técnica e industrial con uno de los grandes usuarios de refrigeración del país: la agroindustria.
También muestra que la fabricación local adquiere mayor relevancia cuando puede traducirse en soluciones para necesidades concretas de los mercados que la rodean.
Desde Chile, FB LATAM fortalece su capacidad de manufactura para responder a las necesidades de distintos mercados de Latinoamérica.
Una fábrica que sigue transformándose
Recorrer la planta de FB LATAM permite observar máquinas, componentes y equipos en distintas etapas de fabricación. Pero también deja ver algo menos evidente: detrás de cada reducción de tiempo existe una suma de pequeñas decisiones.
Transformar aluminio. Preparar un panel. Identificar una orden. Estandarizar un módulo. Adaptar una dimensión. Verificar una presión. Probar un ventilador. Detectar un defecto antes de que avance.
Por separado parecen acciones cotidianas. Integradas dentro de un mismo sistema, construyen capacidad industrial.
La transformación que FB LATAM desarrolla en Chile parte precisamente de esa lógica: hacer repetible el proceso sin volver rígido el producto, ganar velocidad sin trasladar el costo a la calidad y acercar la manufactura a los mercados sin perder la capacidad de responder a proyectos específicos.
Desde Quilicura, esa combinación busca fortalecer una operación preparada para acompañar las necesidades de una industria HVAC&R latinoamericana que exige cada vez mayor flexibilidad, certidumbre y capacidad de respuesta.
